Sektör haberleri
Ev / Haberler / Sektör haberleri / Özel Kauçuk Parça Kalitesi ve Teslim Süresi Açısından Şirket İçi Kalıp Tasarımı Neden Önemlidir?


2026-10-26
1. Seviye bir alıcı, sıkıştırmayla kalıplanmış kauçuk rondela için bir mühendislik değişikliği bildirimi gönderir: duvar kalınlığı 0,3 mm'ye çıkarıldı, sertlik hedefi 60'tan 65 Shore A'ya taşındı. Tedarikçi bu revizyonu dışarıdaki bir alet atölyesine yönlendirirse, alıcı fiyat teklifi için bir hafta, değiştirilen takım için ise iki hafta daha bekler. Tedarikçinin kalıbı kendi bünyesinde tasarlayıp işlemesi durumunda revizyon normalde 48 saat içinde teklif edilir ve ilk deneme parçaları beş gün içinde tezgahta olur. Bu boşluk neden şirket içi kalıp tasarımı özel kauçuk parça kalitesi ve teslim süresi açısından önemlidir.
Özel bir kauçuk bileşen için kalıp bir üretim detayı değildir; ürün tanımıdır. Boşluk geometrisi, büzülme telafisi, havalandırma, flaş olukları ve ayırma hattı konumu, parçanın sızdırmazlık sağlayıp sağlamayacağını, uyup uymayacağını ve görev döngüsüne dayanıp dayanamayacağını belirler. Jiaxing'de 250'den fazla çalışana sahip bir kauçuk üreticisi olan Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), kalıp tasarımını şirket içi bir mühendislik işlevi olarak ele alıyor: 12 kalıp tasarımı ve formül mühendisi, malzeme karıştırma, kalıplama ve ekstrüzyon ile aynı binada çalışıyor ve 20 kişilik bir teknik denetim ekibi sonuçları ölçüyor.
Şirket içi kalıp tasarımı, takım yinelemesini haftalardan günlere indirir çünkü çizim incelemesi, boşluk işleme ve süreç geri bildirimi tek bir çatı altında gerçekleşir.
Satın alınan bir takımdaki her tasarım revizyonu aynı yavaş rotayı takip eder: kauçuk kalıpçı değişikliğinizi harici bir alet atölyesine iletir, atölye yeniden fiyat teklifi verir, işi kendi programına uyarlar, boşluğu işler, deneme parçalarını gönderir ve geri bildirim bekler. Tek bir programda bunun iki veya üç döngüsü, tüm başlatma penceresini silebilir. Şirket içi bir takım ekibi, teklif verme ve planlama adımlarını tamamen atlıyor.
Fark, programın ömrü boyunca artar. Her PPAP turu, malzeme değişikliği ve saha düzeltmesi aynı döngüye girer. Tosun'un özel kalıplanmış hortum programı OEM soğutma sistemleri için yapılan revizyonlar bir dizi bileşim revizyonu yoluyla programa uygun kaldı çünkü her biri şehrin diğer ucuna gitmek yerine doğrudan formül mühendisinden şirket içi takım tezgahlarına taşındı.
Sıkıştırmayla kalıplanmış bir kauçuk parçanın tolerans haritası, pres kapatıldığında değil, boşluk tasarlandığında sabitlenir.
Kauçuk sertleştikten sonra büzülür ve eşit şekilde büzülmez. Polimer, dolgu maddesi yükü ve durometreye bağlı olarak tipik bir EPDM veya NBR bileşiği, boşluk ile soğutulmuş parça arasında %1,5-3,5 oranında hareket eder. Harici bir alet atölyesi genellikle müşteri çizimine defter değeri küçültme faktörü uygular. Malzeme veya süreç değiştiğinde, bu tahmin boyutsal redde dönüşüyor. Şirket içi bir tasarımcı, gerçek bileşik üzerinde ölçülen çekme değerlerini uygular, ilk deneme çalışmasının sonucunu doğrular ve üretim başlamadan önce boşluğu düzeltir.
| Kalıp tasarım kararı | Neyi kontrol ediyor | Dışarıdan temin edildiğinde tipik arıza |
| Boşluk büzülme payı | Nihai dış ve iç boyutlar | Parçalar PPAP'ta büyük veya küçük boyutta çalışıyor; geometri reddedildi |
| Ayırma hattı ve flaş olukları | Flaş kalınlığı, düzeltme çabası, conta yüzeyi | Conta sızdırmazlık dudaklarında yırtılma izleri ve sızıntı yolları |
| Havalandırma yerleşimi | Hava tuzakları, örgü çizgiler, boşluk doldurma | Son doldurma köşelerindeki boşluklar basınç altında başarısız oluyor |
| Taslak ve çıkarma düzeni | Kalıptan çıkarma gerilimi ve parça bozulması | İnce körük duvarları sıyırma sırasında gerilir veya ayrılır |
| Boşluk çeliği ve yüzey kalitesi | Serbest bırakma davranışı ve yüzey dokusu | Üretime bağlı kalmak; Sızdırmazlık yüzeylerindeki yüzey kusurları |
Bilinen bir prosese karşı toleransın planlanması, birinci ürün muayenesinden geçen bir kauçuk parçayı, üç tur takım ayarı gerektiren bir parçadan ayıran şeydir. 0,4 mm'lik sızdırmazlık dudağına sahip bir conta, 1,2 mm'lik duvarlı bir körük veya birleştirilmiş eklentilere sahip bir flanş montajının tümü aynı şeye bağlıdır: onu çalıştıracak kişiler tarafından tasarlanan bir boşluk.
 Boyutsal Tolerans Planlaması için Flanşlı Kauçuk Contalar ve Contalar Bu ürün sayfası, paragrafın boşluk tasarımı ve tolerans planlamasına odaklanmasını destekleyen, birden fazla bileşikteki flanşlı kauçuk contaların ayrıntılarını vermektedir. Bileşik davranışını öngörülen büzülme ve akışla uyumlu hale getirmek için malzeme seçeneklerini ve sızdırmazlık uygulamalarını gözden geçirin. Ürünü Görüntüle →
Kalıp geometrisi ve kauçuk bileşiği birlikte geliştirilmelidir çünkü her iki taraf değiştiğinde büzülme, akma ve bağlanma davranışı da değişir.
Sertliğin 60'tan 70 Shore A'ya ayarlanması akış davranışını ve kürleme sonrası büzülmeyi değiştirir. EPDM'den silikon karışımına geçiş, taslak açılarını, havalandırmayı ve serbest bırakma işlemini değiştirir. Bileşik geliştirme ve kalıp tasarımı farklı organizasyonlarda yer alıyorsa, her malzeme ince ayarı pahalı bir takım yeniden kesimini tetikler. Her ikisine de aynı mühendis sahip olduğunda kalıp, gerçek kürlenme eğrisine göre tasarlanır ve formülasyon, boşluğu temiz bir şekilde dolduracak şekilde ayarlanır.
Büzülme telafisi is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Karmaşık parçalar karşılıklı bağımlılığı görünür kılar. İnce oluklu duvarlara sahip bir kauçuk körük, hassas akış ve kalıptan çıkarma geometrisine ihtiyaç duyar; kumaşla güçlendirilmiş diyafram, boşluk konturuyla aynı hizada olan kontrollü deformasyon bölgelerine ihtiyaç duyar; kauçuktan metale bağlı bir montajın, ekleme toleransları için uygun bağlantı hattı yerleşimine ihtiyacı vardır. Tosun, 12 kalıp tasarım ve formül mühendisini tam olarak bu ürün gruplarında eşleştiriyor, böylece çizim değişikliği tek bir geri bildirim döngüsünde kalıyor.
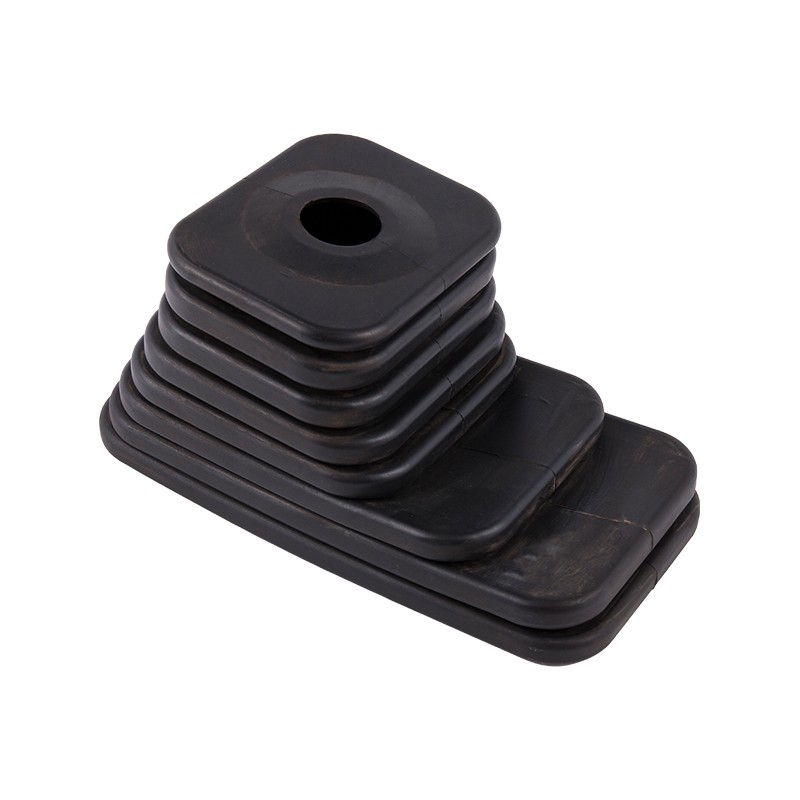
 Özel Kalıp Tasarımlı EPDM Vites Kolu Körüğü Önceki metin ince oluklu duvarları ve yapıştırma hattı yerleşimini vurgulamaktadır ve bu körüklü sayfada EPDM performans aralıkları ve özelleştirme seçenekleri belirtilmektedir. Şirket içi kalıp mühendislerinin otomotiv uygulamaları için karmaşık kalıptan çıkarma geometrisini nasıl ele aldığını gösteriyor. Ürünü Görüntüle →
Fabrika turu talep etmeden, dört doğrudan soruyla şirket içi kalıp tasarım yeteneğini doğrulayabilirsiniz.
Aynı denetim değerlendirdiğiniz her tedarikçi için geçerlidir. Yetenekli bir şirket içi mağazanın rakamlarla gösterdiği şeyi, dış kaynaklı bir model genellikle yapamaz.
| Denetim alanı | Gerçek şirket içi kapasitenin kanıtı | Kırmızı bayrak |
| Mühendislik ekibi | Adlandırılmış kalıp tasarımı ve formül mühendisleri | Takımları ortak bir mağazadan satın alıyoruz |
| İşleme | Şirket içi CNC, EDM or wire-cut cavity work | Tüm boşluk işleme taşerona verildi |
| Revizyon geçmişi | Değişiklik talebinden denemeye kadar tarihli kayıtlar | Kayıt yok; yeniden çalışma sessizce emildi |
| Birinci ürün denetimi | Aynı gün laboratuvar ölçümü ve kalite kontrol onayı | Parçalar haftalar sonra incelemeye gönderildi |
Bir tedarikçi dört kontrolün tümünü geçtiğinde, satın alma kararı takım başına fiyattan toplam teslim süresine ve program genelinde ilk geçiş kalitesine doğru değişir. Parça ister düz contalı ister kauçuk-metal bağlantılı montajlı olsun aynı standart geçerlidir; Bağlantılı montaj, kalıp tasarımından daha fazlasını gerektirir çünkü kesici uç konumu ve bağlantı tepesi aynı boşlukta bulunur.
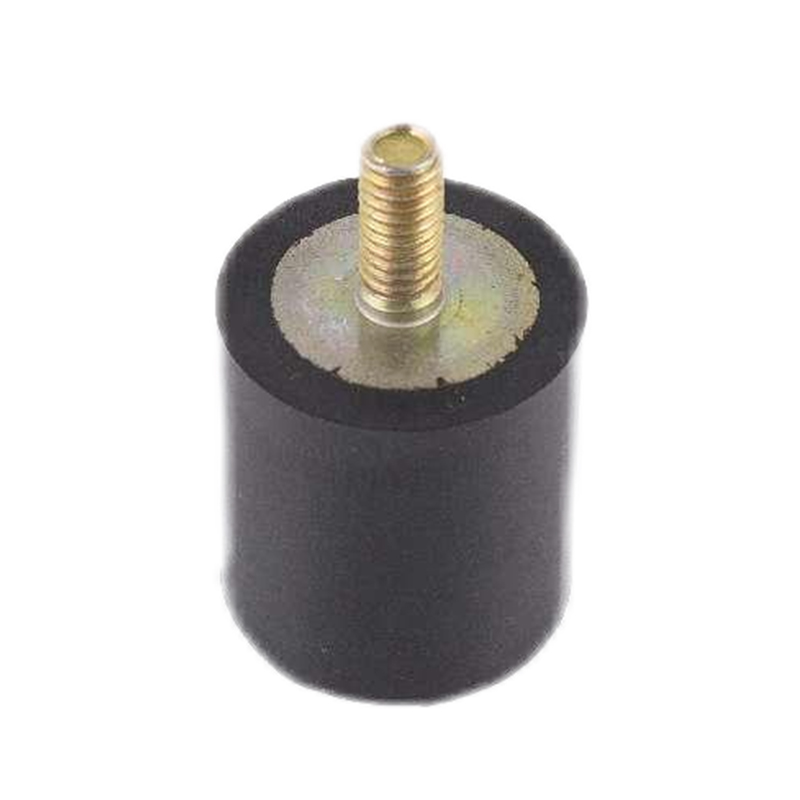
 Birleştirilmiş Boşluk Tasarımı için Kauçuk Titreşim Yalıtım Bağlantıları Bu montaj sayfasında EPDM, NBR ve özelleştirilebilir bileşikler, yük kapasitesi ve titreşim izolasyon ayrıntılarıyla birlikte listelenir. Kavite tasarımında kesici uç konumunun ve bağlantı tepesinin nasıl ele alındığını gösteren kauçuk-metal bağlantılı montajlar tartışmasına uyuyor. Ürünü Görüntüle →
Tipik bir özel programda, ilk takım tasarımı şirket içinde 2-4 haftada tamamlanırken, harici bir takım atölyesinde 6-10 haftada tamamlanır. PPAP sırasındaki veya saha arızalarından sonraki revizyonlar için boşluk, döngü başına 2-4 haftaya karşılık 3-5 gündür.
Tek başına değil. Daha sıkı toleranslar, boşluğun gerçek bileşiğin büzülmesine ve akışına göre tasarlanması ve ardından aynı ekiple ilk parçaların ölçülmesiyle elde edilir. Şirket içi kalıp tasarımı bu döngünün koşullarını yaratır; tek başına sonucu garanti etmez.
Evet. Düz bir conta bile büzülme telafisine, flaş oluğu yerleşimine ve ayırma hattı konumuna bağlıdır. Daha basit parçalar aynı zamanda en küçük mühendislik marjına sahiptir, bu nedenle ilk üretim çalışmasında hatalı bir boşluk ortaya çıkar.
Dört denetim sorusunu sorun: mühendis çalışan sayısı dağılımı, boşluk işleme konumu, revizyon kayıtları ve ilk ürün yanıt süresi. Gerçek şirket içi yeteneklere sahip bir tedarikçi, dördüne de isimler, tarihler ve ölçülen sonuçlarla yanıt verecektir.
Hızlı Bağlantılar
Bize Ulaşın
Telif Hakkı ©
Jiaxing Tosun Rubber & Plastik Co., Ltd.
Her hakkı saklıdır.
Özel Kauçuk ve Plastik Ürünleri Fabrikası