Sektör haberleri
Ev / Haberler / Sektör haberleri / Çizimden Teslimata: Özel Kauçuk Üreticileri OEM Geliştirme Döngülerini Nasıl Destekliyor?


2026-10-12
Özel bir kauçuk bileşen için OEM geliştirme döngüsü, bir mühendisin bir çizim yayınlaması ve şu soruyu sormasıyla başlar: Bu parça, bu malzemeyle, bu toleransla, lansman tarihini koruyacak kadar hızlı bir şekilde kalıplanabilir mi? Körükler, contalar, hortumlar ve bağlı bağlantılar için, çizim ile teslimat arasındaki 12 ila 18 haftalık süre genellikle maliyetten çok riski gizler. Jiaxing, Çin'de 15.000 metrekarelik bir tesisi işleten özel kauçuk üreticisi Jiaxing Tosun Rubber & Plastic Co., Ltd.'de, üretilebilirlik için tasarım (DFM) incelemesi, malzeme seçimi, kalıp tasarımı, numune alma ve incelemenin sıra yerine paralel olarak yürütülmesi nedeniyle bu süre 9 ila 10 haftaya kadar sıkışıyor. Parça tedarikçisi ile geliştirme ortağı arasındaki fark, çizimin gelmesinden sonraki ilk beş iş gününde ortaya çıkıyor.
Özel bir kauçuk üreticisi, altı iş akışını aynı anda çalıştırarak bir OEM programını sıkıştırır: DFM, bileşik tanımı, kalıplama, numune alma, doğrulama ve seri üretim. Her iş akışı dahili olarak farklı bir işleve aittir, ancak OEM bunları tek bir zaman çizelgesi olarak görür. Mühendislik ekibi kalıp akışı ve büzülme varsayımlarını yönetir, malzeme ekibi deneme bileşiklerini karıştırır ve test eder, takım atölyesi çeliği keser ve denetim ekibi ölçüm planları hazırlar. Bu ekipler bir proje sahibine rapor verdiğinde OEM, bileşiğin doğrulanmasından önce kalıbın geldiği klasik arıza modundan kaçınır.
| Geliştirme aşaması | OEM kararı | Kauçuk tedarikçisi eylemi | Tipik süre |
| Çizim sürümü | Kilit geometrisi, toleranslar, yüzey kalitesi | DFM incelemesi, kalıplanabilirlik kontrolü, büzülme girişi | 3-5 gün |
| Malzeme tanımı | Sıcaklık, sıvı, ozon ve yük gereksinimlerini ayarlayın | Test verileriyle bileşik öneri | 5-7 gün |
| Takım tasarımı | Kalıp konseptini ve boşluk sayısını onaylayın | Çelik kalitesi, ayırma hattı, kapı konumu | 7-14 gün |
| Numune alma | Uygunluğu, işlevi ve sızdırmazlığı test edin | Örnek kalıplama, boyut raporu, ilk makale | 10-21 gün |
| Doğrulama | Dayanıklılık ve çevre testi onayı | Toplu test, malzeme sertifikaları, PPAP dosyası | 2-4 hafta |
| Üretim rampası | Hat tedarikini ve emniyet stokunu planlayın | Proses kontrolü, son muayene, paketleme | Sürekli |
Örtüşmeye dikkat edin. DFM incelemesi, OEM hala görev döngüsünü tamamlarken tamamlanır ve tedarikçi paralel olarak denemeler yürüttüğünde kalıp tasarımı, bileşik doğrulaması bitmeden başlar. Vites körüğü veya süspansiyon körüğü gibi kalıplanmış bir kapak için, ilk ürünü üreten aynı kalıp daha sonra seri üretim için kullanılır, böylece onay örnekleri gerçek proses kapasitesini yansıtır.
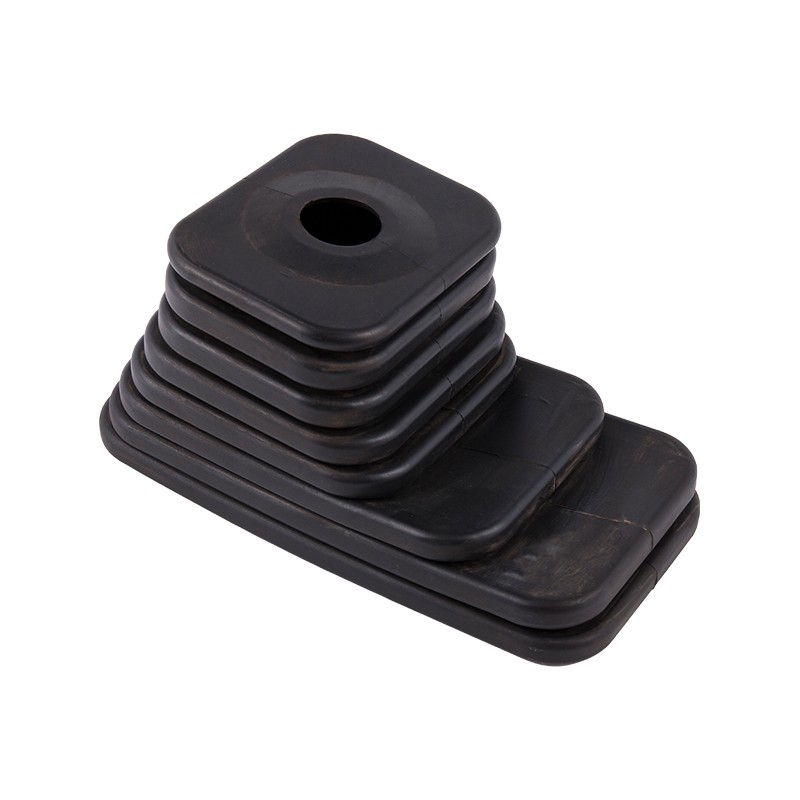
 Otomotiv Uygulamaları için EPDM Vites Kolu Körük Körüklü Toz Kapağı Bu EPDM körük, -40°C'den 150°C'ye kadar sıcaklıklara dayanıklı vites değiştirme sistemlerini korur. Esnek tasarımı binek, ticari ve arazi araçlarına uygundur ve ilk ürün numuneleri için kalıp onayını incelerken onu uygun hale getirir. Ürünü Görüntüle →
DFM imzalandıktan sonra takımlar şuraya taşınır: kalıplama üretim hattı Aynı hafta OEM kalıp konseptini onaylar.
DFM geri bildiriminin hızı ve kalitesi, OEM'e, özel kauçuk üreticisinin geliştirme döngüsünü koruyacağını mı yoksa tüketeceğini mi söyler. Yetenekli bir tedarikçi üç ila beş iş günü içinde somut girdilerle yanıt verir: taslak açısı, ayırma çizgisi, duvar kalınlığı dengesi ve kalıp büzülme değerleri. EPDM, kabaca yüzde 1,8 ila yüzde 2,5 arasında doğrusal kalıp büzülmesi gösterir; silikon yüzde 3,0 ila yüzde 3,5'e ulaşabilir. Boşluk, büzülme telafisi olmadan kesilirse, 50 milimetrelik sızdırmazlık dudağı, bir sızıntı testini geçemeyecek kadar bir milimetreden fazla kayabilir.
Kauçuktan üretilebilirlik için tasarım, herhangi bir çelik kesilmeden önce her geometrik özelliğin kalıplanabileceğini, kalıptan çıkarılabileceğini ve belirtilen tolerans dahilinde ölçülebileceğini doğrulamak anlamına gelir.
Malzeme seçimi kalıp tasarımını, kürleme döngüsünü ve birim fiyatı sabitler, dolayısıyla özel kauçuk üreticisinin alete fiyat vermeden önce bileşiği teklif etmesi gerekir. Çizimde genellikle genel bir elastomer adı verilmektedir; tedarikçi bunu Shore A sertliği, servis penceresi ve sıkıştırma ayarlı hedeflerle belirli bir bileşiğe dönüştürür. EPDM ozona ve -50°C ile 150°C arasındaki hava koşullarına dayanıklıdır ve radyatör hortumlarına, kapı contalarına ve körüklere uygundur. Silikon, elektrikli contalar ve kapaklar için -60°C'den 230°C'ye kadar esnekliği korur. NBR petrol ve yakıtla ilgilenir. Doğal kauçuk, montaj parçaları ve tamponlar olarak titreşimi emer.
| Elastomer | Hizmet aralığı | Anahtar gücü | Tipik OEM parçaları |
| EPDM | -50°C ila 150°C | Ozon, hava ve suya dayanıklılık | Radyatör hortumları, kapı contaları, körükler |
| Silikon | -60°C ila 230°C | Termal stabilite, düşük sıkıştırma seti | Contalar, kapaklar, elektriksel sızdırmazlık |
| NBR | -30°C ila 100°C | Yağ ve yakıt direnci | Yağ hortumları, yakıt contaları |
| Doğal kauçuk | -50°C ila 80°C | Esneklik ve yırtılma mukavemeti | Titreşim takozları, tamponlar |
Bir flanş contasının basıncı ve ısıyı aynı bağlantıda tutması gerektiğinde, düşük sıkıştırma ayarlı EPDM olağan temeldir ve test laboratuvarı, kalıp onayından önce sıkıştırma ayarı ve hacim-şişme verilerini sağlamalıdır.
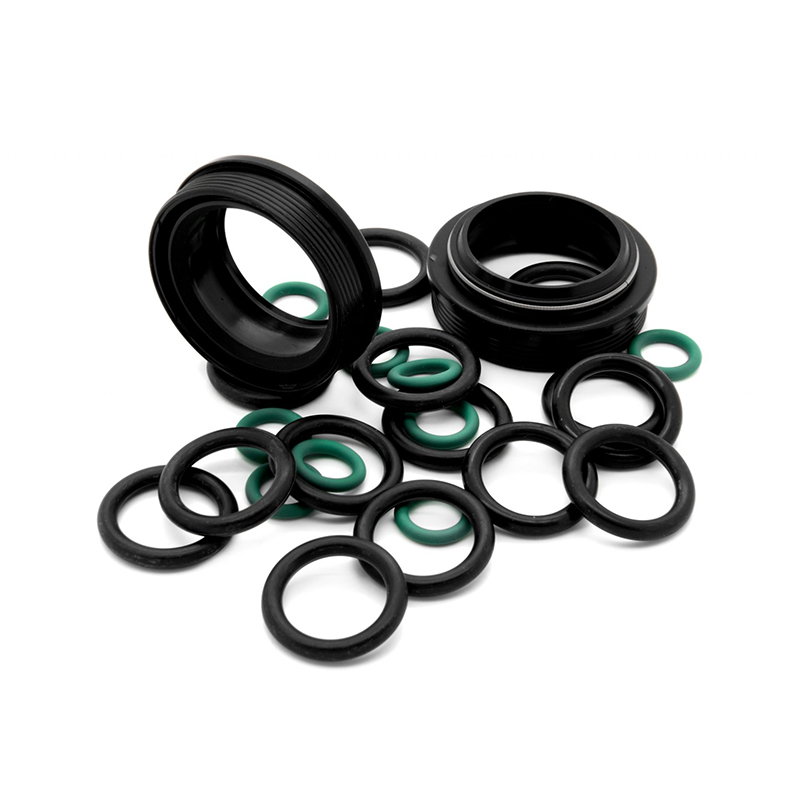
 Çoklu Elastomer Seçeneklerinde Flanşlı Kauçuk Contalar ve Keçeler Bu conta seçimi, sıvı ve basınç sızdırmazlık uygulamalarıyla birlikte EPDM, NBR, silikon, FKM ve daha fazlasını kapsar. Sıkıştırma seti verileri flanş bağlantıları için önemlidir, dolayısıyla kalıp onayından önce malzeme doğrulama bağlamına uyar. Ürünü Görüntüle →
Kalıp yapımı, malzeme denemeleri ve boyut denetiminin örtüştüğü paralel örnekleme, OEM geliştirme döngüsünü yaklaşık 18 haftadan yaklaşık 10 haftaya sıkıştırır. Geleneksel bir program sırayla hareket eder: kalıbı bekleyin, malzemeyi bekleyin, test raporunu bekleyin. Paralel numune almada takım çeliği, bileşik parti karıştırılırken kesilir ve ilk atışlar, kalıbın parlatıldığı hafta ölçülür.
Hiçbir aşama bir öncekinin bitmesini beklemediğinden toplam süre 18 haftadan 10 haftaya düşer. Sürekli profiller için aynı paralel mantık, kauçuk ekstrüzyon üretim hattı kalıp denemelerinin kalıp denemelerinin yerini aldığı yer.
Özel bir kauçuk üreticisi, OEM teslimat rolünü yalnızca seri üretimin, onaylanmış numunelerin gösterdiği toleransların aynısına sahip olması durumunda kazanır. Ölçek büyütme, küçük tedarikçilerin başarısız olduğu noktadır: numune odasında mükemmel şekilde ölçülen bir parça, aynı kalıp üretim basıncında çalışırken sürüklenir. Tosun, 18.000 metrekarelik binasında 12 kalıp tasarım ve formülasyon mühendisi ve 20 kişilik teknik denetim ekibinin de aralarında bulunduğu 250'den fazla çalışanıyla bu sorunu hafifletiyor.
Denetim ekibi malzemeleri, proses içi parçaları ve bitmiş ürünleri kontrol ediyor ve sahadaki laboratuvar, OEM müşterilerinin genellikle PPAP'larına yerleştirdikleri test taleplerini destekliyor. Titreşim takozları çok malzemeli durumun en net örneğidir: çelik bir parça, bir kauçuk eleman ve kürlemeyle birleştirilmiş bir arayüz, tekrarlanan yük döngülerine dayanması gereken bir bileşen haline gelir.
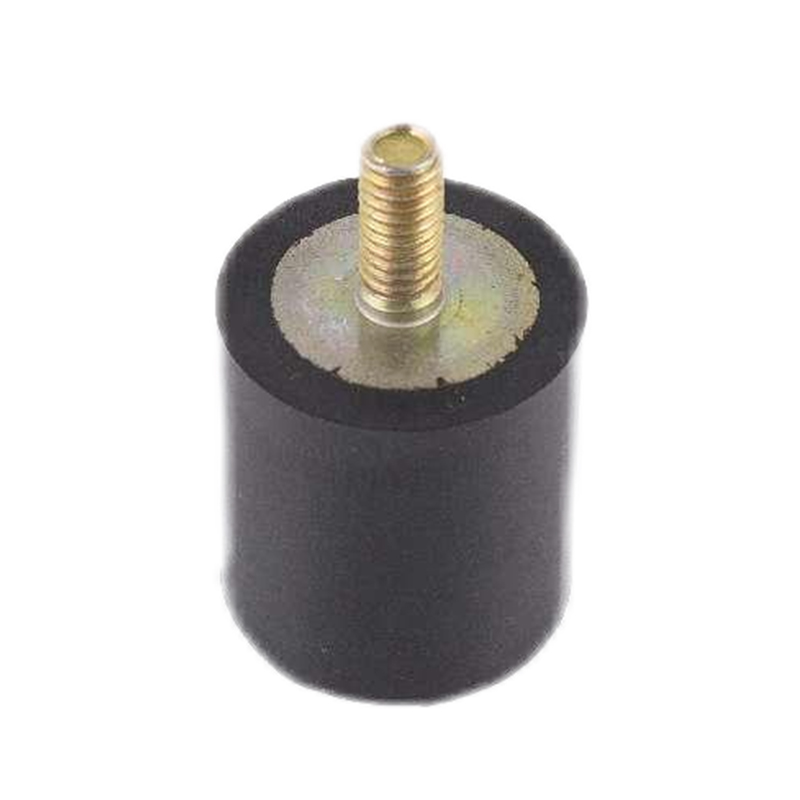
 Araç ve Endüstriyel Ekipmanlar için Kauçuk Titreşim İzolasyon Takozları Bu takozlar motor, kabin ve şanzıman uygulamaları için kauçuğu çelik parçalarla birleştirerek yüksek yük kapasitesi ve titreşim sönümleme sunar. PPAP dokümantasyonu ve malzeme sertifikasyonu gereklilikleri ile ilgili çok malzemeli parçaları göstermektedir. Ürünü Görüntüle →
Üretim Parçası Onay Süreci, bir OEM'in tedarikçi prosesinin çizim toleransları dahilinde tutarlı bir şekilde parça üretebildiğini doğrulamak için kullandığı dokümantasyon paketidir. Boyutsal raporları, malzeme sertifikalarını ve yetenek verilerini içerir.
Teslimat güvenilirliği şansa değil, malzeme planlamasına bağlıdır. Numune raporları ve toplu test sonuçları içeren onaylanmış bir program, OEM alıcısına lansman tarihinin korunduğuna dair net bir sinyal verir.
Bir çizim masanızdan ayrılmadan önce yapacağınız beş dakikalık bir kontrol listesi, OEM kauçuk geliştirme döngüsünde en yaygın gecikmeleri önler.
Kalıplanmış bir EPDM veya silikon parça için tipik bir döngü 12 ila 18 haftadır. Paralel örnekleme ve entegre takım atölyesi ile aynı parça, geometri karmaşıklığına ve yineleme turlarının sayısına bağlı olarak 9 ila 11 haftada PPAP'a ulaşabilir.
Çizimde fonksiyonel toleranslar, servis sıcaklık aralığı, sıvı veya ortama maruz kalma, Shore A'daki sertlik, gerekli sertifikalar ve yıllık hacim belirtilmelidir. Çalışma ortamının eklenmesi, üreticinin takımlama başlamadan önce doğru elastomeri önermesine yardımcı olur.
Yetenekli bir üretici, özel bir denetim ekibi, bir test laboratuvarı, süreç içi kontroller ve PPAP dokümantasyonu kullanır. Örneğin Tosun, her parti için malzeme sertifikaları ve boyutsal raporlar düzenlemek üzere 20 teknik inceleme personeli ve bir tesis içi laboratuvar işletiyor.
Kalıplanmış parçalar kapalı boşluklar kullanır ve körüklere, contalara, tapalara ve bağlı bağlantılara uygundur; ekstrüde edilmiş parçalar, hava şeritleri ve kanal contaları gibi sürekli profiller oluşturmak için bir kalıptan geçer. Seçim, takımlama süresini, örnekleme mantığını ve aldığınız DFM geri bildirimini değiştirir.
Hızlı Bağlantılar
Bize Ulaşın
Telif Hakkı ©
Jiaxing Tosun Rubber & Plastik Co., Ltd.
Her hakkı saklıdır.
Özel Kauçuk ve Plastik Ürünleri Fabrikası