Sektör haberleri
Ev / Haberler / Sektör haberleri / Özel Kauçuk Ekstrüzyon ve Kalıplama: Temel Farklılıklar ve Nasıl Karar Verilir


2026-10-05
Bir satın alma mühendisi, EPDM sızdırmazlık profili için bir RFQ gönderir ve birbirinden çok farklı iki fiyat teklifi alır: biri ekstruderden, diğeri kalıpçıdan. Ekstrüzyonlu versiyonun metre başına maliyeti daha düşüktür, ancak her iki uçta 90 derecelik kıvrımı oluşturamaz. Kalıplanmış versiyon bükümü kolayca halleder, ancak birkaç kat daha fazla takım yükü taşır. Özel kauçuk ekstrüzyonun ve kalıplamanın pratik gerçekliği budur: aynı bileşikten başlayan ancak geometri, maliyet, toleranslar ve teslim süresi açısından tamamen farklı olan iki süreç.
Çekirdek tanımı
Kauçuk ekstrüzyonu sürekli bir profil oluşturma işlemidir: kürlenmemiş kauçuk bir kalıp açıklığından geçirilir ve kesit tüm uzunluk boyunca aynı kalır. Kauçuk kalıplama, boşluk bazlı bir toplu işlemdir: her parça, ısı ve basınç altında kapalı bir aletin içinde bağımsız olarak oluşturulur.
Parçanın kalıpla çizilemeyecek kadar üç boyutlu bir forma sahip olduğu durumlarda kalıplama doğru seçimdir; Parçanın uzun, sabit profilli bir conta, kenar kaplaması veya hortum olduğu durumlarda ekstrüzyon doğru seçimdir.
Basınçlı kalıplamada, önceden oluşturulmuş bir bileşik boşluğu açık bir boşlukta durur, pres kapanır, kauçuğu ısıyla sertleştirir ve ayırma çizgisi boyunca flaş oluşur. Transfer ve enjeksiyonlu kalıplama aynı boşluk prensibini izler ancak bileşiğin takıma girme şekli farklılık gösterir. Ekstrüzyon, aksine, sürekli bir şeridi şekillendirilmiş bir delikten itmek için bir vida veya şahmerdan kullanır; profil daha sonra uzunlamasına kesilmeden önce sıcak hava fırınında, tuz banyosunda veya otoklavda kürlenir.
Karar malzemeyle değil parça çizimiyle başlar. Her iki rota da EPDM, silikon, doğal kauçuk ve çoğu sentetik bileşiği kabul eder. Süreci sabitleyen şey, geometrinin sürekli ve prizmatik mi yoksa ayrık ve üç boyutlu mu olduğudur.
Bir parçanın iki metre boyunca aynı kesite ihtiyacı varsa, ekstrüzyon tek ekonomik işlemdir; alttan kesmelere, kademeli çaplara, çıkıntılara veya kalıplanmış kesici uçlara ihtiyaç duyuyorsa kalıplama gerekir.
Ekstrüzyon, sınırsız uzunlukta sabit bir kesit üretir. Profil katı, içi boş olabilir veya ikinci bir malzemeyle birlikte kalıptan çekilmiş olabilir, ancak şekli uzunluk boyunca değişemez. Kalıplama, her döngüde kapalı bir üç boyutlu boşluk oluşturur; böylece iç dişler, montaj flanşları ve kumaşla güçlendirilmiş diyaframlar gibi özellikler mümkün hale gelir. Aşağıdaki grafik iki süreci beş mühendislik özelliği açısından karşılaştırmaktadır.
Proses kapasitesi karşılaştırması, 0-10 ölçekli
Daha yüksek her özellikte daha iyidir. Puanlar tipik özel kauçuk projelerine yönelik yönlü karşılaştırmalardır.
Güvenilir bir temel kural: kesit 300 mm'den fazla aynı kalırsa, ekstrüzyon neredeyse her zaman maliyet açısından avantajlıdır. Şekil uzunluğu boyunca değişiklik gösteriyorsa kalıplama tek yoldur.
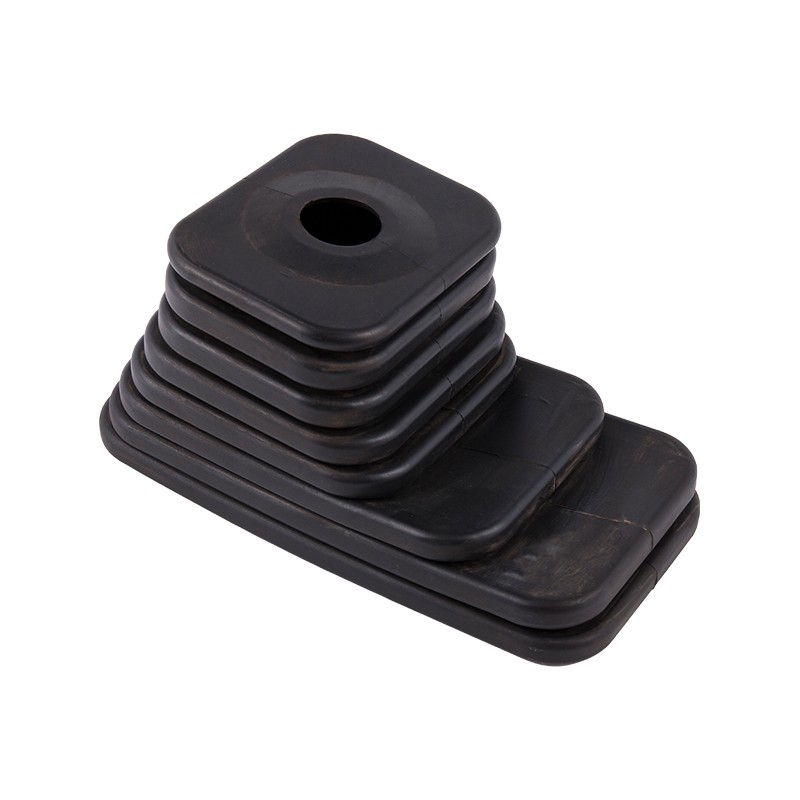
Vites değiştirme toz kapağı olarak kullanılan bir lastik körüğü ele alalım: kıvrımları eksen boyunca çapı değiştirir, dolayısıyla hiçbir düz kalıp bunu üretemez. Bu parça iki parçalı bir boşluk içinde kalıplanmıştır ve aynı mantık kablo rondelaları, kapaklar ve titreşim montaj parçaları için de geçerlidir.
 EPDM Kauçuk Vites Kolu Körüğü Toz Kapağı Bu EPDM körük, ekstrüzyonun üretemeyeceği karmaşık şekiller için kalıplanmış, çeşitli çaplardaki vites değiştirme toz kapaklarına uygundur. Otomotiv kullanımı için kanıtlanmış hava koşullarına ve ozon direncine sahiptir. Ürünü Görüntüle →
Ekstrüzyon kalıpları, çok boşluklu bir sıkıştırma kalıbının bir kısmına mal olur, ancak hacim arttıkça parça başına maliyet eğrileri kesişir ve kalıplanmış takım amorti edilir.
Katı veya içi boş bir profil için basit bir ekstrüzyon kalıbı tipik olarak yüzlerce doları bulurken, oyuklu eklentilere sahip bir üretim sıkıştırma veya transfer kalıbı genellikle binlerce doları bulur. Ekstrüzyon ayrıca üretime daha hızlı başlar çünkü kalıp denemesi kalıp örneklemesinden daha kısadır. Bununla birlikte, kalıplanmış bir takım kararlı duruma ulaştığında, kürleme başına bir ila beş dakikalık çevrim süreleri, orta boyutlu parçalar için tipiktir ve çok boşluklu takımlar, çevrim başına çıktıyı çoğaltır. Yılda yaklaşık 50.000 parçanın üzerinde kalıplama bu nedenle geometrik açıdan karmaşık parçalarda daha düşük birim maliyet sağlayabilir.
Aynı parça, boşluk sayısına bağlı olarak geçişin her iki tarafına da inebilir. Dört gözlü bir kalıp, takımlama maliyetini döngü başına dört parçaya böler ve bu da tek gözlü bir takımla karşılaştırıldığında başabaş noktasını aşağı çeker. Bu aralıklar sabit bir fiyat listesinden ziyade tipik proje tekliflerinden gelir; kesin sayılar profil boyutuna, boşluk sayısına ve bileşiğe göre değişir. Önemli olan maliyet eğrisinin şeklidir, kesiştiği kesin nokta değil.
Kalıplanmış parçalar, kritik sızdırmazlık yüzeyleri üzerinde daha sıkı kontrol sağlar çünkü boşluk her yüzeyi sabitler, ekstrüzyon profilleri ise daha gevşek kesit toleranslarına sahiptir ve işlem sırasında ek parçaları yakalayamaz.
| Özellik | Ekstrüzyon | Kalıplama |
| Kesit toleransı | /- 0,3-0,8 mm tipik | /- kritik karartmalarda 0,1-0,3 mm |
| Kesim uzunluğu toleransı | /- 1-2 mm | Boşlukla sabitlenen parça yüksekliği |
| Metal veya plastik ekler | Hat içi mümkün değil | Tedavi sırasında bağlanır |
| Alttan kesmeler ve yan eylemler | Mümkün değil | Kaydırmalı veya katlanabilir çekirdeklerle mümkün |
| Yüzey dokusu | Kalıpla çizilmiş kaplama | Boşluk kontrollü, dokulu olabilir |
Ticari araç kapısı contası için ekstrüzyonlu ampul profili düşük maliyetli sabit kesit sağlarken, kalıplanmış köşe parçası düz kalıbın sağlayamayacağı dar yarıçapı üretir. Çoğu otomotiv hava sıyırma sistemi her ikisini de kullanır.
Sertlik aynı zamanda dengeyi de değiştirir. 30 Shore A'nın altındaki çok yumuşak bileşiklerin kalıplamada kontrol edilmesi daha kolaydır çünkü boşluk kürleme sırasında yüzeyi destekler; Çok yumuşak profillerin ekstrüzyona tabi tutulması, vulkanizasyondan önce bozulmayı önlemek için dikkatli bir işlem gerektirir.
Hoşgörü hikayesi kalıpçılığın basit bir zaferi değil. Ekstrüzyon, çekme yönü boyunca mükemmel tutarlılığa sahiptir ve kalıplanmış parçaların birleştirilmesinin sızıntı yolları oluşturacağı uzun düz sızdırmazlık işlemleri için sıklıkla tercih edilir. Tosun'un yanında ekstrüzyon üretim hattı profiller sürekli olarak vulkanize edilir ve ardından müşteri boylarına göre kesilir; bu da milimetre yerine metre cinsinden ölçülen parçalar için ekonomikliği cazip kılar.
Doğru süreç dört kısıtlamayla belirlenir: gerekli geometri, yıllık hacim, boyutsal tolerans ve kesici uçların mı yoksa çok malzemeli bölümlerin mi gerekli olduğu.
Çoğu yanlış süreç seçimi, önce geometrinin, sonra da hacmin fiyatlandırılmasından kaynaklanmaktadır. Bu sırayı tersine çevirdiğinizde karar daha net hale gelir.
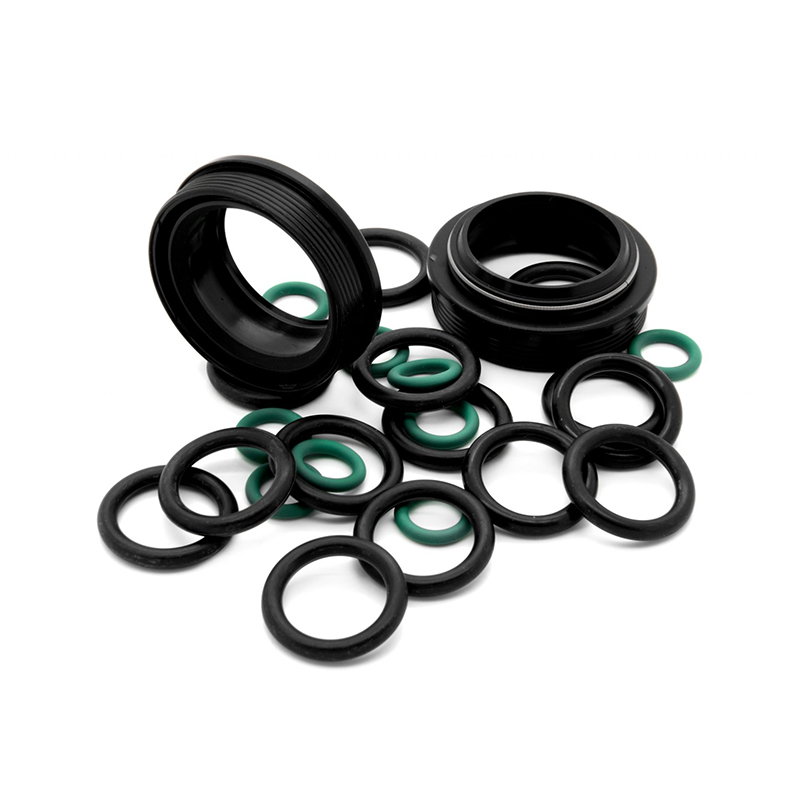
Sac levhadan geçen bir kabloyu yalıtan küçük bir salmastranın geometrisi kısadır, duvarı incedir ve parça sayısı genellikle yüksektir. Bu kombinasyon, çok gözlü bir takımın hızlı bir şekilde amorti ettiği kalıplamaya işaret ediyor. Bir pencere camını tutan bir metre uzunluğundaki kanal için tek mantıklı yol ekstrüzyondur.
 Kablo ve Tel Koruması için Özelleştirilebilir Kauçuk Salmastra Kalıplanmış bir salmastra, panellerden geçen kabloları korur ve yüksek hacimli üretim için idealdir. Ayarlanabilir sertlik ve birden fazla boyutla EPDM, NBR, CR veya NR olarak mevcuttur. Ürünü Görüntüle →
En uygun maliyetli özel kauçuk bileşen genellikle ekstrüde edilmiş bir sabit bölümü kalıplanmış köşeler, uçlar veya birleştirilmiş ek parçalarla birleştirir; bu, üreticinin her iki işlemi de kendi bünyesinde yürütmesi gerektiği anlamına gelir.
Jiaxing Tosun Rubber & Plastic Co., Ltd., 12 kalıp tasarım ve formülasyon mühendisi ve 20 kişilik teknik denetim ekibiyle tek bir tesiste malzeme karıştırma, hortum hazırlama, kalıplama ve ekstrüzyon işlemlerini yürütmektedir. Bu kombinasyon önemlidir, çünkü ekstrüzyonlu düz bir hat üzerinde kalıplanmış dirseklere sahip bir soğutma sıvısı hortumu gibi hibrit bir parçanın, tutkal bağlantısı için pazarlık yapan iki tedarikçiye değil, tolerans ve teslimat için tek bir mühendislik sahibine ihtiyacı vardır.
Yaygın hibrit örnekleri şunları içerir:
Tek bir tedarikçi hem ekstrüzyon kalıbını hem de sıkıştırma kalıbını kontrol ettiğinde, işlemler arasındaki geçiş montaj hattında yamalanmak yerine çizim tahtasında tasarlanır. Kalıplanmış ve ekstrüde edilmiş ekler, piyasaya sürülmeden önce komple montajlar olarak test edilir.
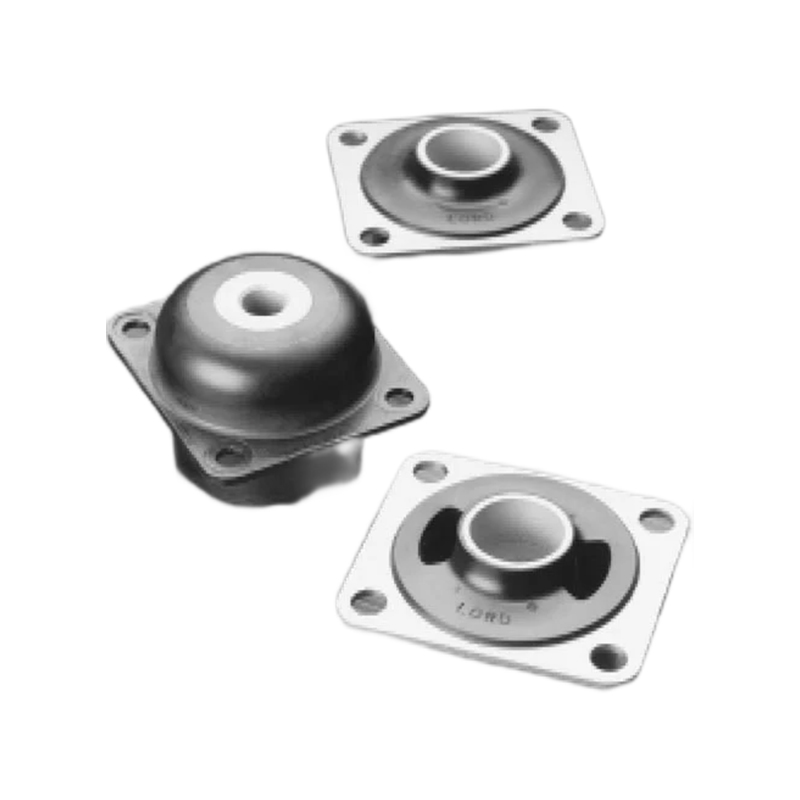
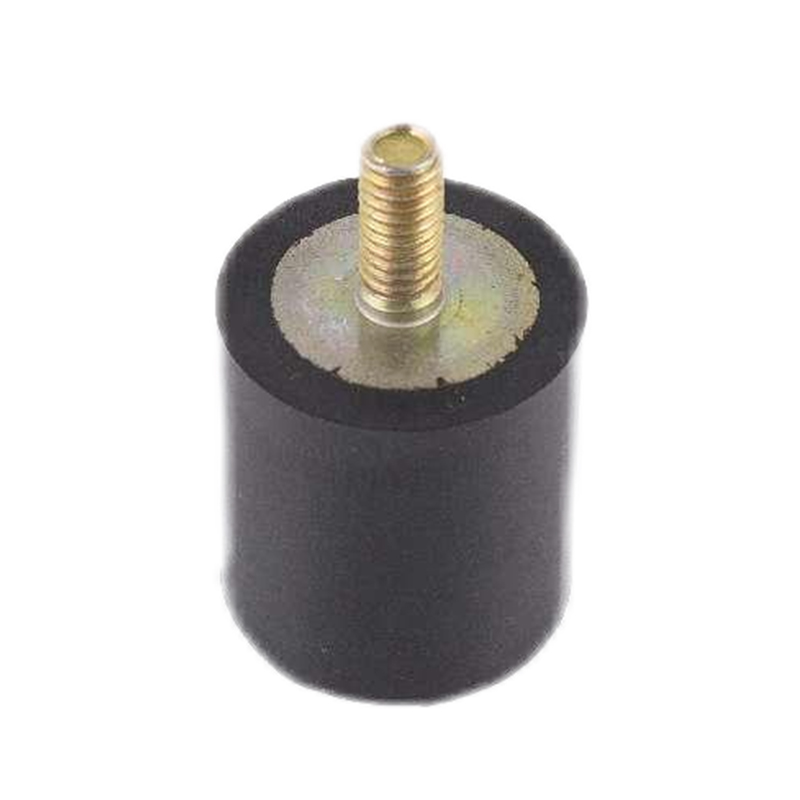
Bu aynı zamanda yapıştırma uzmanlığının da devreye girdiği yerdir. Titreşimi emen kalıplanmış kauçuk-metal montaj parçası, sertleşme sırasında hizalı kalması gereken bir parça taşır; ekstrüzyonlu bir hava contası hiçbir ek parça taşımaz. Ek parçanın nereye gittiğini anlamak genellikle şirketin kalıplama modellerinde hangi kalıplama çeşidinin kullanılacağına karar verir. kalıplama üretim hattı .
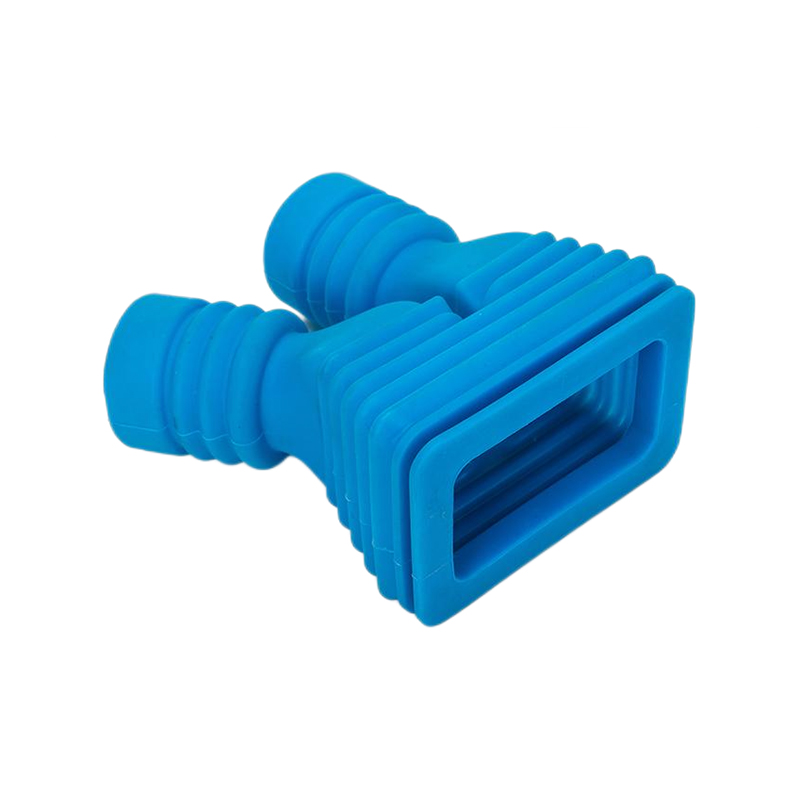
 Çeşitli Elastomerlerden Ekstrüde Pencere ve Kapı Contaları Bu ekstrüde contalar ulaşım, inşaat ve denizcilik sektörlerinde kapı ve pencereler için hava koşullarına dayanıklılık sağlar. Özelleştirilebilir renklerle EPDM, CR, silikon veya FKM arasından seçim yapın. Ürünü Görüntüle →
Hayır. Ekstrüzyon sürekli bir profil oluşturur ve kalıbın içine bir kesici uç yerleştiremez. Ek parçalar ya kürleme döngüsü sırasında kalıplanır ya da daha sonra ikincil bir işlemle yapıştırılır.
Kalıplama tipik olarak, kavite kontrollü boyutlarda /- 0,1-0,3 mm ortak değerle, kritik üç boyutlu özellikler üzerinde daha sıkı toleranslara ulaşır. Ekstrüzyon, çekme yönünde hassas kesit geometrisini korur ancak genellikle /- 0,3-0,8 mm gibi daha gevşek profil toleranslarına sahiptir.
Hayır. Ekstrüzyonun takım giriş maliyeti daha düşüktür, ancak yüksek hacimlerde kalıplama parça başına daha ucuz hale gelebilir çünkü çok boşluklu takımlar döngü başına birkaç parçayı sertleştirir ve karmaşık geometrilerdeki ikincil birleştirme adımlarını ortadan kaldırır.
Evet. Jiaxing Tosun Rubber & Plastic Co., Ltd. gibi her iki süreci de yürüten tedarikçiler, tek bir kalite sistemi altında ekstrüde kesitler ve kalıplanmış detaylara sahip hibrit montajlar tasarlayabilir, bu da toleransları, testleri ve teslimatı basitleştirir.
Hızlı cevap: uzun sabit profiller için ekstrüzyon, karmaşık 3 boyutlu parçalar için kalıplama ve her iki özelliğin tek bir montajda göründüğü hibrit yaklaşım.
Hızlı Bağlantılar
Bize Ulaşın
Telif Hakkı ©
Jiaxing Tosun Rubber & Plastik Co., Ltd.
Her hakkı saklıdır.
Özel Kauçuk ve Plastik Ürünleri Fabrikası